 Eメール
 日本語
 English
 français
 Deutsch
 русский
 italiano
 español
 português
 العربية
 한국의
 中文


高分子加工の現場では、融点とガラス転移温度(Tg)が混同されることがよくあります。しかし、これら2つの重要な転移点は、実際の工程調整や材料改良において、どのような役割を果たしているのでしょうか。
基礎を理解する:どのような種類のプラスチックを取り扱っていますか?
これら2つの温度の混同は、多くの場合、異なるポリマー構造の区別がついていないことに起因します。物理構造の観点から、プラスチックは一般的に次の2つの主なカテゴリに分けられます。
非晶性プラスチック
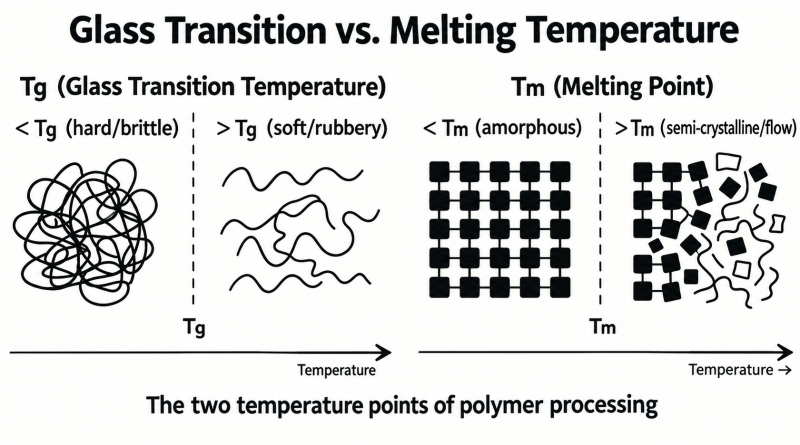
最初のカテゴリは、PS、PMMA、PC、PVC、ABSなどの完全な非晶性プラスチックです。それらの分子鎖は規則正しく秩序化された結晶領域を持たず、不規則に絡み合った構造で配置されています。したがって、それらはガラス転移温度(Tg)を持ちますが、真の融点(Tm)は持ちません。
実際の現場では、PCの「融点」が200℃を超えているといった表現耳にすることがあるかもしれません。厳密に言えば、これは流動温度(Tf)または加工流動温度の観点から説明する方が正確です。材料データシートで真のTmを探すことにあまりこだわりすぎないようにしましょう。
半結晶性プラスチック
2つ目のカテゴリは、半結晶性プラスチック(PE、PP、PA、PET、POM、および結晶性のPLAグレードなど)です。それらの内部構造は、規則正しく秩序化された結晶領域と、不規則な非晶領域の両方で構成されています。その結果、それらはTgとTmの両方を持ちます。
この区別を理解すれば、これら2つの温度が果たす異なる役割がはるかに把握しやすくなります。
Tg(ガラス転移温度):ポリマー鎖が「ストレッチ」し始める温度
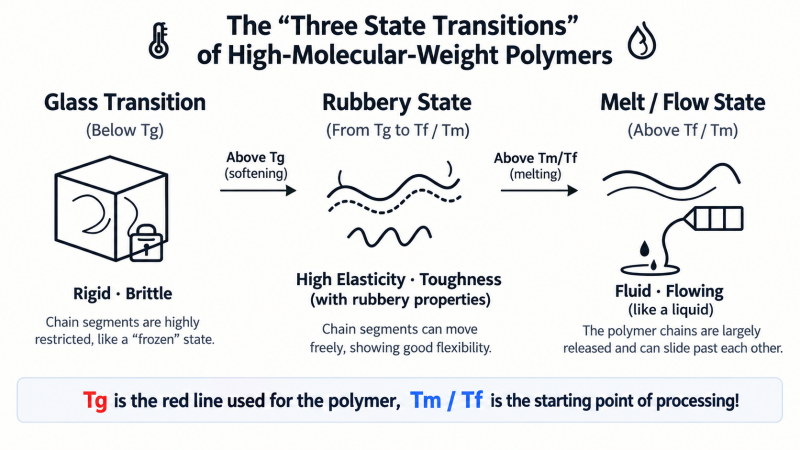
微視的レベルでは、温度がTgを下回ると、材料の分子構造は実質的にその場に固定されます。巨視的レベルでは、プラスチックは硬く、もろく、ガラスのような材料として振る舞います。
温度がTgを超えて上昇すると、ポリマー鎖の局所的なセグメントが協同的に移動するのに十分な熱エネルギーを獲得します。材料は、剛直なガラス状態から、より柔軟で弾性のあるゴム状態へと移行します。
実際の加工において、Tgには3つの主要な意味合いがあります。
1. Tgと非晶性プラスチックの使用温度
第一に、それは非晶性プラスチックの実用的な温度限界を定めます。ABSのTgは約100℃であり、PCのTgは約145℃です。PC製部品が130℃で稼働する場合、ガラス転移温度に近づいており、荷重下で剛性の低下、クリープ、または変形を起こす可能性があります。非晶性プラスチックにとって、Tgは最高使用温度を決定する際の重要な基準となります。
2. Tgと低温耐衝撃性
第二に、それは半結晶性プラスチックが低温で靭性を保つか、それとも脆くなるかに影響を与えます。PEのTgは0℃をはるかに下回り、PPのTgは通常約−10℃〜0℃です。室温(25℃)では、それらの非晶領域はTgより上にあり、柔軟性を維持しているため、靭性と耐衝撃性に寄与しています。
しかし、PP製のバケツが中国東北部の凍てつく冬の屋外に放置された場合、温度がそのTgを下回る可能性があります。分子の運動性が低下し、バケツはよりもろくなって衝撃で割れることがあります。対照的に、通常の非結晶性PLAのTgは約55〜60℃です。室温ではTgを下回るため、比較的剛直でもろいです。夏場に自動車のダッシュボード上で直射日光にさらされた場合、Tgを超えて加熱され、軟化したり変形したりする可能性があります。
3. Tgと離型および乾燥条件
第三に、Tgは離型および乾燥において重要な考慮事項です。冷却中、部品の表面がTgを下回るまで冷却されていない場合、突き出し力に耐えるにはまだ柔らかすぎる可能性があり、変形や白化を引き起こします。同様に、乾燥温度をTgに対して高く設定しすぎると、ペレットが軟化して粘着性を持ち、ホッパー内で固まりを形成することがあります。
Tm(融点):結晶構造が崩壊する点
融点は、半結晶性プラスチックの明確な転移特性です。それらの結晶領域には、強力な分子間相互作用によって保持された、密に詰まった秩序ある構造が含まれています。材料がTmに達すると、これらの結晶構造が融解し、固体は溶融状態へと移行します。
実際の加工において、Tmは機械のセットアップの2つの重要な側面に直接影響します。
1. 溶融粘度と射出成形
第一に、溶融粘度はTm付近で急激に低下する可能性があります。非晶性プラスチックが加熱されると、濃いシロップがサラサラになるのと同様に、その粘度は一般的に徐々に低下します。PA66やPOMなどの半結晶性材料は挙動が異なり、温度がTmを超えると結晶領域が融解し、比較的狭い温度範囲で流動挙動が劇的に変化する可能性があります。
スクリュの圧縮部は、完全な溶融を確実にするために十分な熱とせん断を提供する必要があります。しかし、溶融物が非常に流動的になると、型締め力が不十分であったり金型の合わせが悪いりする場合、射出時に大量のバリ(フラッシュ)が発生する原因となります。
2. Tmと最低加工温度
第二に、Tmは半結晶性プラスチックを加工するための重要な下限温度を定義します。ノズルおよび前部バレルゾーンは、溶融物を完全に溶融状態に保つのに十分な温度でなければなりません。温度が必要な加工範囲をわずか数度でも下回ると、結晶が形成されたり、部分的に固化した材料が蓄積したりして、ノズルの詰まり、コールドスラッグマーク、および完成品の耐衝撃性の低下を引き起こす可能性があります。
加工のヒント:一般的な出発点として、加工温度はポリマーグレード、溶融粘度、滞留時間、および加工条件に応じて、Tmより20〜50℃高く設定されることがよくあります。常に材料サプライヤーが推奨する加工ウィンドウに従ってください。
最後に
TmとTgの役割を理解すれば、バレル温度プロファイル、乾燥条件、および金型温度の設定がはるかに論理的になります。これら2つの転移温度は、情報に基づいた加工上の意思決定を行い、改質ポリマーの性能を最適化するための基礎を提供します。