長繊維強化熱可塑性樹脂(LFRT)は、高い機械的性能が求められる射出成形用途でますます使用されるようになっています。LFRT技術は優れた強度、剛性、耐衝撃性を提供できますが、成形品の最終的な性能を決定する上で、加工方法が重要な役割を果たします。
LFRTを適切に成形するには、これらの材料の独自の特性を理解することが不可欠です。LFRTと従来の強化熱可塑性樹脂との違いを認識することで、LFRTの価値と性能の可能性を最大化するための専用装置、部品および金型の設計、加工技術の開発が進められてきました。
LFRT射出成形中に繊維長を維持するには、次の3つの重要な領域を考慮する必要があります。射出成形機、部品および金型の設計、そして加工条件です。
LFRTと従来の短繊維または短ガラス繊維強化コンパウンドとの主な違いは、繊維長です。LFRTでは、繊維は通常ペレットと同じ長さです。これは、ほとんどのLFRT材料がせん断ベースのコンパウンドではなく、引抜成形プロセスを使用して製造されているためです。
LFRTの製造中、撚りのないガラス繊維ロービングの連続束がまずダイを通して引き抜かれ、そこで樹脂でコーティングおよび含浸されます。ダイから出た後、連続強化プラスチックストランドは通常10〜12mmの長さに切断またはペレット化されます。対照的に、従来の短ガラス繊維コンパウンドには通常3〜4mmのチョップドファイバーが含まれており、せん断ベースの押出機での加工中にその長さは2mm未満にまでさらに短くなる可能性があります。
LFRTペレットの長い繊維長は、剛性を維持しながら、特に耐衝撃性と靭性といった機械的性能の向上に寄与します。成形中に繊維がその長さを保持している限り、それらは材料内で「内部骨格」を形成し、非常に高い機械的性能を提供します。
しかし、不適切な成形を行うと、長繊維材料が実質的に短繊維材料になってしまう可能性があります。加工中に繊維長が大幅に短くなると、目標とする性能レベルを達成できません。
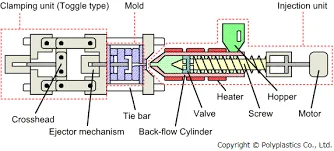
LFRT加工に関して最も頻繁に寄せられる質問の1つは、LFRT加工に既存の射出成形装置を使用できるかどうかです。ほとんどの場合、短繊維強化コンパウンドの加工用に設計された装置をLFRTにも使用できます。標準的な短繊維成形装置はほとんどのLFRT部品や製品に適していますが、特定の装置の改造を行うことで、加工中の繊維長の維持に役立つ場合があります。
一般的な供給・圧縮・計量構成のスクリューは、このプロセスに適しています。計量セクションの圧縮比を低減することで、繊維を損傷させる可能性のあるせん断を最小限に抑えることができます。
LFRT製品には、約2:1の計量セクション圧縮比が最適と考えられています。LFRTは従来の短繊維ガラス強化熱可塑性樹脂よりも摩耗が少ないため、スクリュー、バレル、その他のコンポーネントに特殊な金属合金を使用する必要は通常ありません。
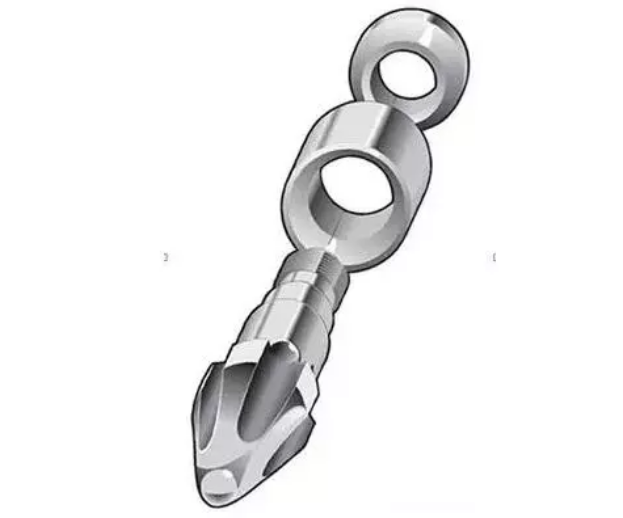
設計の見直しが有益となる可能性のあるもう1つのコンポーネントは、ノズルチップです。一部の熱可塑性樹脂は、逆テーパーノズルチップを使用すると加工しやすくなりますが、これは材料が金型キャビティに射出される際に高いせん断力を発生させます。しかし、このタイプのノズルチップは、長繊維強化複合材料の繊維長を大幅に短縮させる可能性があります。
さらに、ノズルとゲートの開口部は十分に大きくし、直径を少なくとも5.5 mm (0.250 in.)とし、鋭利なエッジがないようにする必要があります。材料が射出成形装置内をどのように流れるかを理解し、過度のせん断によって繊維の破損が発生する可能性のある領域を特定することが重要です。
適切な部品および金型の設計も、LFRTの繊維長を維持する上で重要な役割を果たします。リブ、ボス、その他の詳細を含む部品形状の周囲の鋭利な角をなくすことで、成形品にかかる不要な応力を防ぎ、繊維の損傷を軽減できます。
部品は「公称肉厚設計」を採用し、全体的に肉厚を比較的均一にする必要があります。肉厚に大きなばらつきがあると、充填が不均一になり、部品内の繊維配向が望ましくない状態になる可能性があります。
肉厚を厚くまたは薄くする必要がある場合は、肉厚の急激な変化を避けるべきです。このような移行部は高せん断領域を生み出し、繊維を損傷させたり、応力集中の原因となったりする可能性があります。一般的なルールとして、ゲートを厚い部分に配置し、材料が薄い部分に向かって流れるようにして、充填の終端が薄い領域になるようにしてください。
一般的なプラスチック設計ガイドラインでは、円滑で均一な流れを促進し、ヒケやボイドの発生を抑えるために、肉厚を 4 mm (0.160 in.) 未満に保つことが推奨されています。LFRTコンパウンドの場合、最適な肉厚は通常 3 mm (0.120 in.) 前後であり、最小肉厚は約 2 mm (0.080 in.) です。
部品そのものは設計の一側面に過ぎません。材料がどのように金型に流入するかを考慮することも同様に重要です。ランナーやゲートが材料をキャビティへ導くように適切に設計されていない場合、これらの箇所で重大な繊維損傷が発生する可能性があります。
LFRTコンパウンド用の金型を設計する際は、最小直径 フルラウンドランナー (円形ランナー) が推奨され、その直径は 5.5 mm (0.250 in.) 以上である必要があります。フルラウンド以外のランナー設計では角部が生じ、成形中の応力が増大してガラス繊維強化材を損傷させる可能性があります。オープンゲートを備えたホットランナーシステムは使用可能です。
最小ゲート厚さは 2 mm (0.080 in.) とすべきです。可能な限り、キャビティへの材料の流れを妨げないエッジに沿ってゲートを配置してください。部品の表面にゲートを配置する場合は、繊維の破損とそれに伴う機械的性能の低下を防ぐために、90°の曲がりが必要になることがあります。
最後に、ウェルドラインの位置と、それが使用中に荷重や応力がかかる部品領域にどのような影響を与えるかに注意を払う必要があります。適切なゲート配置を使用して、ウェルドラインをより低い応力レベルが予想される領域に移動させるべきです。
コンピュータによる金型充填解析は、これらのウェルドラインがどこに配置されるかを特定するのに役立ちます。その後、構造有限要素解析 (FEA) を使用して、金型充填解析で特定されたウェルドラインの位置と高応力領域を比較することができます。
これらの部品および金型設計ガイドラインは絶対的な要件ではなく、推奨事項であることに留意してください。LFRTコンパウンドを使用して優れた性能を達成した、薄肉、肉厚のばらつきがある、あるいは複雑で微細な形状を持つ部品の例は数多く存在します。
しかし、設計がこれらの推奨事項から逸脱するほど、長繊維技術の利点を最大限に引き出すために多くの時間と労力が必要になる可能性があります。
LFRTを適切に成形するには、適切な成形条件が不可欠です。適切な成形パラメータを設定すれば、汎用の射出成形機と適切に設計された金型を使用して、高品質なLFRT部品を製造できます。
言い換えれば、適切な設備と金型設計であっても、成形条件が不適切であれば繊維の損傷や繊維長の低下を招く可能性があります。そのため、成形プロセス中に繊維がどのような状況に置かれるかを理解し、過度なせん断が発生する可能性のある領域を特定することが不可欠です。
まず、背圧は注意深く監視する必要があります。過度な背圧は材料に高いせん断力を与え、繊維長を短くする可能性があります。背圧はゼロから開始し、可塑化中にスクリューが安定して後退するために必要な分だけ増やすことを検討してください。
約 1.5–2.5 bar (20–50 psi) の背圧があれば、通常は安定した供給が可能です。
高い スクリュー回転数 も悪影響を及ぼす可能性があります。スクリューの回転が速いほど、固体または溶融不十分な材料がスクリューの圧縮ゾーンに入り込み、繊維を損傷させる可能性が高まります。
背圧の推奨事項と同様に、スクリュー回転数は安定したスクリューリカバーを維持できる範囲で、可能な限り低く抑えるべきです。LFRTコンパウンドの成形時には、通常 30–70 rpm のスクリュー回転数が使用されます。
射出成形中、溶融は せん断と熱 の複合的な影響によって発生します。LFRT加工の目的はせん断を最小限に抑えて繊維長を保護することであるため、一般的に多くの熱が必要となります。樹脂系にもよりますが、LFRTコンパウンドの加工温度は、従来の強化コンパウンドで使用される温度よりも通常 10–30°C高く 設定されます。
単に機械全体のバレル温度を上げる前に、逆温度プロファイルに注意を払う必要があります。通常の状態では、材料がホッパーからノズルへ移動するにつれてバレル温度は上昇します。しかし、LFRTの場合は、ホッパー側をより高温にすることが推奨されます。
この逆温度プロファイルは、LFRTペレットがスクリューの高せん断圧縮ゾーンに入る前に軟化・溶融させるのに役立ち、繊維長の維持に貢献します。
最後の加工上の考慮事項は、粉砕材(リグラインド材)の使用です。成形品やスプルーを粉砕すると通常は繊維長が短くなるため、粉砕材を添加すると材料全体の繊維長に影響を与える可能性があります。
用途、必要な機械的性能、樹脂系、繊維含有量、加工方法についてお知らせください。当社のチームが、お客様に適した長繊維強化熱可塑性樹脂ソリューションの評価をサポートいたします。
タグ :
フォローする :


-- 最新のトピックで最新情報を入手する
 Eメール
 日本語
 English
 français
 Deutsch
 русский
 italiano
 español
 português
 العربية
 한국의
 中文