長繊維強化熱可塑性プラスチック(LFRT)は、高い機械的性能が求められる射出成形用途で採用が増えています。LFRT技術は優れた強度、剛性、耐衝撃性を提供できる一方で、成形品が達成できる最終性能を決定づけるうえで、加工方法が重要な役割を果たします。
LFRTの成形を成功させるには、これらの材料のユニークな特性のいくつかを理解することが不可欠です。LFRTと従来の強化熱可塑性プラスチックとの違いを認識することで、LFRTの価値と性能の可能性を最大限に引き出すための専用設備、部品および金型設計、そして加工技術の開発が進められてきました。
LFRTの射出成形時に繊維長を維持するには、以下の3つの重要な領域を考慮する必要があります: 射出成形機、部品および金型設計、そして加工条件。
LFRT と従来のチョップドドグラスファイバー(ショートカットグラスファイバー)強化コンパウンドの大きな違いは、繊維長です。LFRTでは、通常、繊維の長さはペレットと同じ長さになります。これは、ほとんどのLFRT材料がせん断ベースのコンパウンディングではなく、パルトルー ジョン(引抜成形)プロセスを使用して製造されているためです。
LFRTの製造プロセスでは、無撚の連続ガラス繊維ロービングの束がまずダイスを通して引き抜かれ、そこで樹脂でコーティングおよび含浸されます。ダイスから出た後、連続した強化プラスチックストランドは、通常10~12 mmの長さにカットまたはペレタイズされます。対照的に、従来の短ガラス繊維コンパウンドには、通常3~4 mmの長さのチョップドファイバーが含まれており、せん断ベースのエクストルーダーでの加工中に、その長さは2 mm未満にまで短縮されることがあります。
LFRTペレット内の長い繊維長は、剛性を維持しながら機械的性能、特に耐衝撃性とタフネス(靭性)を向上させるのに役立ちます。成形中に繊維の長さが保たれている限り、材料内に「内部骨格」が形成され、非常に高い機械的性能を発揮します。
しかし、不適切な成形手順を行うと、長繊維材料が実質的に短繊維材料へと変化してしまう可能性があります。加工中に繊維長が大幅に減少すると、期待される性能レベルを達成できなくなります。
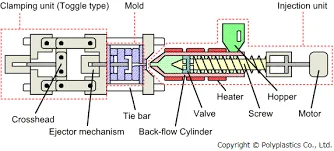
LFRTの加工に関して最もよく寄せられる質問の1つは、既存の射出成形装置をこれらの材料の成形に使用できるかどうかです。ほとんどの場合、短繊維強化コンパウンドの加工用に設計された装置をLFRTに使用することも可能です。標準的な短繊維用成形装置はほとんどのLFRT部品や製品に対応できますが、特定の装置改修を行うことで、加工中の繊維長をより良く維持できるようになります。
一般的な供給部–圧縮部–計量部の構成を持つ汎用スクリューは、このプロセスに適しています。計量部での圧縮比を下げると、繊維を損傷する可能性のあるせん断を最小限に抑えるのに役立ちます。
LFRT製品には、約2:1の計量部圧縮比が最適とされています。LFRTは従来のチョップドグラスファイバー強化熱可塑性プラスチックに比べて摩耗が少ないため、一般にスクリュー、バレル、その他の部品に特別な金属合金を使用する必要はありません。
設計の見直しが有効なもう1つの部品は、ノズルチップです。一部の熱可塑性材料は、材料が金型キャビティに射出される際に高いせん断を発生させるリバーステーパーノズルチップを使用すると加工しやすくなります。しかし、このタイプのノズルチップは長繊維強化複合材料の繊維長を大幅に短くしてしまう可能性があります。
さらに、ノズルおよびゲートの開口部は十分な大きさを確保し、直径は少なくとも5.5 mm(0.250 インチ)とし、鋭いエッジがないようにしてください。射出成形装置内を材料がどのように流れるかを理解し、過度なせん断によって繊維の破損が生じる可能性のある箇所を特定することが重要です。
適切な部品および金型設計も、LFRTにおける繊維長の維持に重要な役割を果たします。リブ、ボス、その他の詳細構造を含む部品形状の鋭い角をなくすことで、成形品内の不必要な応力を防ぎ、繊維の損傷を軽減することができます。
部品は「公称肉厚設計」を採用し、全体的に肉厚を比較的均一にする必要があります。肉厚に大きなばらつきがあると、充填が不均一になり、部品内の繊維配向が望ましくない状態になる可能性があります。
肉厚を厚くしたり薄くしたりする必要がある場合は、急激な肉厚の変化を避けるべきです。このような移行部は高せん断領域を生み出し、繊維を損傷させ、応力集中の原因となる可能性があります。一般的なルールとして、ゲートを厚い部分に配置し、材料が薄い部分に向かって流れるようにして、充填の終端が薄い領域になるようにしてください。
一般的なプラスチック設計ガイドラインでは、スムーズで均一な流れを促進し、ヒケやボイドの発生を抑えるために、肉厚を 4 mm (0.160 in.) 未満に保つことが推奨されています。LFRTコンパウンドの場合、最適な肉厚は通常 3 mm (0.120 in.) 前後であり、最小肉厚は約 2 mm (0.080 in.) です。
部品そのものは設計の一側面に過ぎません。材料がどのように金型に流入するかを考慮することも同様に重要です。ランナーやゲートの設計が適切でなく、材料をキャビティへ導くための工夫がなされていない場合、これらの領域で重大な繊維損傷が発生する可能性があります。
LFRTコンパウンド用の金型を設計する際は、最小直径 フルラウンドランナー(丸型ランナー)が推奨され、その直径は 5.5 mm (0.250 in.) 以上である必要があります。フルラウンド以外のランナー設計では角部が生じ、成形中の応力が増大してガラス繊維強化材を損傷させる可能性があります。オープンゲートを備えたホットランナーシステムは使用可能です。
最小ゲート厚さは 2 mm (0.080 in.) とすべきです。可能な限り、キャビティへの材料の流れを妨げないエッジに沿ってゲートを配置してください。部品の表面にゲートを配置する場合は、繊維の破損とそれに伴う機械的性能の低下を防ぐために、90°の曲がりが必要になることがあります。
最後に、ウェルドラインの位置と、それが使用中に荷重や応力がかかる部品領域にどのような影響を与えるかに注意を払う必要があります。適切なゲート配置を行い、ウェルドラインを応力レベルが低いと予想される領域に移動させるべきです。
コンピュータを用いた金型充填解析は、これらのウェルドラインがどこに配置されるかを特定するのに役立ちます。その後、構造有限要素法(FEA)を使用して、金型充填解析で特定されたウェルドラインの位置と高応力領域を比較することができます。
これらの部品および金型設計のガイドラインは、絶対的な要件ではなく推奨事項であることに留意してください。薄肉、肉厚のばらつき、複雑または微細な形状を持つ部品であっても、LFRTコンパウンドを使用して優れた性能を達成した例は数多く存在します。
しかし、設計がこれらの推奨事項から逸脱するほど、長繊維技術の利点を最大限に引き出すために多くの時間と労力が必要になる可能性があります。
適切な成形条件は、LFRTの成形を成功させるために不可欠です。適切な成形パラメータを設定すれば、汎用の射出成形機と適切に設計された金型を使用して、高品質なLFRT部品を製造することができます。
言い換えれば、適切な設備と金型設計であっても、成形条件が不適切であれば繊維の損傷や繊維長の低下を招く可能性があります。そのため、成形プロセス中に繊維がどのような負荷にさらされるかを理解し、過度なせん断が発生する可能性のある領域を特定することが不可欠です。
まず、背圧は注意深く監視する必要があります。過度な背圧は材料に高いせん断力を与え、繊維長を短くする可能性があります。背圧はゼロから開始し、可塑化中にスクリューが安定して後退するために必要な分だけ増やすことを検討してください。
約 1.5–2.5 bar (20–50 psi) の背圧があれば、通常は安定した供給が可能です。
高い スクリュー回転数 も悪影響を及ぼす可能性があります。スクリューの回転が速いほど、固体または溶融不十分な材料がスクリューの圧縮ゾーンに入り込み、繊維を損傷させる可能性が高まります。
背圧の推奨事項と同様に、スクリュー回転数は、安定した一貫性のあるスクリューリカバーを維持できる範囲で、可能な限り低く抑えるべきです。LFRTコンパウンドを成形する場合、通常 30–70 rpm のスクリュー回転数が使用されます。
射出成形中、溶融は せん断と熱 の複合効果によって発生します。LFRT加工の目的はせん断を最小限に抑えて繊維長を保護することであるため、一般的に多くの熱が必要となります。樹脂システムにもよりますが、LFRTコンパウンドの加工温度は、従来の強化コンパウンドで使用される温度よりも通常 10–30°C高く 設定されます。
単に機械全体のバレル温度を上げる前に、逆バレル温度プロファイルに注意を払う必要があります。通常の状態では、材料がホッパーからノズルへ移動するにつれてバレル温度は上昇します。しかし、LFRTの場合は、ホッパー側の温度を高くすることが推奨されます。
この逆温度プロファイルは、LFRTペレットがスクリューの高せん断圧縮ゾーンに入る前に軟化・溶融させるのに役立ち、繊維長の維持に貢献します。
加工上の最後の検討事項は、粉砕材(リグラインド材) の使用です。成形品やスプルーを粉砕すると通常は繊維長が短くなるため、粉砕材を添加すると材料全体の繊維長に影響を与える可能性があります。
用途、必要な機械的性能、樹脂システム、繊維含有量、加工方法についてお知らせください。当社のチームが、お客様に適した長繊維強化熱可塑性樹脂(LFRT)ソリューションの評価をサポートします。
タグ :
フォローする :


-- 最新のトピックで最新情報を入手する
 Eメール
 日本語
 English
 français
 Deutsch
 русский
 italiano
 español
 português
 العربية
 한국의
 中文