数多くのナイロン材料選定プロジェクトに携わってきた経験から、ほとんどのミスは同じ問題に帰結することが分かりました。それは、PA6とPA66の分子構造上の根本的な違いを理解せず、単に価格や経験だけで決定を下してしまうことです。
典型的な例を挙げます:自動車のエンジンルーム内部品にPA66の代わりにPA6を使用した結果、高温で軟化・変形し、ロット全体が不合格となりました。その一方で、耐衝撃性が求められる用途にPA6の方が適していたにもかかわらずPA66を選択したため、寒冷地での衝撃により部品が割れ、最終的に顧客がサプライヤーを変更する事態となりました。
価格差は1トンあたり数千人民元程度かもしれませんが、材料の選択を誤ると、材料費そのものよりもはるかに大きな損失を招く可能性があります。
PA6とPA66は名前の「6」が1つ違うだけで、ペレットの見た目もほとんど同じに見えるかもしれません。しかし、分子鎖構造、結晶化度、融点は根本的に異なり、これらの違いが最終的に強度、靭性、耐熱性、吸湿性、そしてコストを決定づけます。
このまま読み進めて、わずか3分でその違いを解明しましょう。
PA6は、単一のモノマーであるカプロラクタムの開環重合によって製造され、その分子鎖は同じ種類の繰り返し単位で構成されています。一方、PA66は、アジピン酸とヘキサメチレンジアミンの2つのモノマーの縮重合によって製造され、2つの異なる単位が鎖に沿って交互に配置されています。
どちらも「PA6」と呼ばれますが、分子骨格は異なります。PA66はアミド基の密度が高く、分子間の水素結合が強いため、本質的に結晶化度が高くなります。
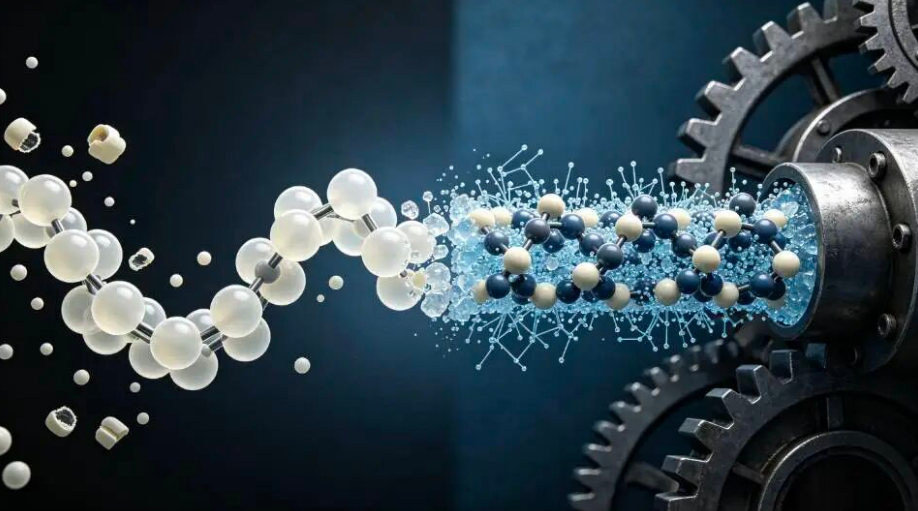
この違いが、その後のほぼすべての性能差の根本的な原因となります。アミド基密度と結晶化度が高いことは、直接的に融点の高さ、強度と剛性の高さ、そして曲げ弾性率の高さにつながります。その代償として、靭性や耐衝撃性が低くなり、吸湿後の性能変動が大きくなります。
PA6は異なる道を歩みます。結晶化度がわずかに低いため、強度を多少犠牲にする代わりに、優れた靭性と耐疲労性を備えています。
PA66の融点は約260°Cに達しますが、PA6は約220°Cで溶けます。その差は約40°Cです。
エンジニアリングの現場において、40°Cの差は決して小さくありません。温水環境やエンジンルーム周辺、電気コネクタなど、継続的に高温にさらされる材料は、徐々に軟化して機械的な支持力を失う可能性があります。PA6の場合、剛性と強度は100°Cを超えると顕著に低下し始めます。PA66は、その高い結晶化度と融点のおかげで、高温下でも機械的特性を大幅に維持できます。
これは分子構造によって根本的に決定されるものであり、配合の工夫だけで補えるものではありません。
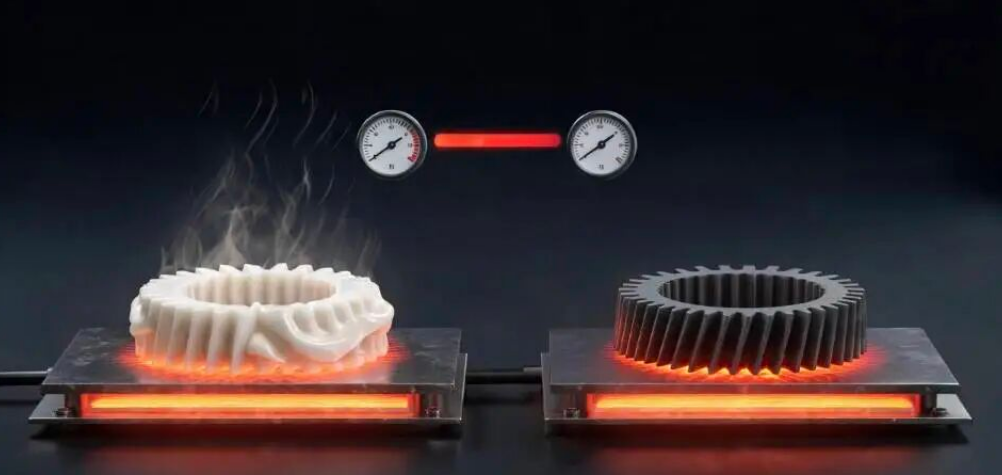
そのため、自動車のエンジンルーム内部品、高温用電気コネクタ、工業用耐摩耗部品などの用途では、PA66が明確な選択肢となります。これは単なる好みの問題ではありません。
乾燥状態では、一般的にPA66の方がPA6よりも引張強度、曲げ弾性率、耐摩耗性に優れています。高負荷のギア、ベアリングケージ、耐摩耗性摺動部品など、剛性、耐荷重性、耐摩耗性が求められる用途では、PA66が主力となります。
しかし、PA6には別の利点があります。それは靭性と耐衝撃性です。衝撃荷重がかかる部品、繰り返し屈曲する部品、鋭い角や薄肉部で割れが発生しやすい箇所では、PA6の方が信頼できる選択肢となる場合があります。
その理由は結晶化度にあります。結晶化度が低いとポリマー鎖の運動の自由度が高まり、材料がより多くの衝撃エネルギーを吸収し、亀裂の進展をより効果的に抑制できるためです。
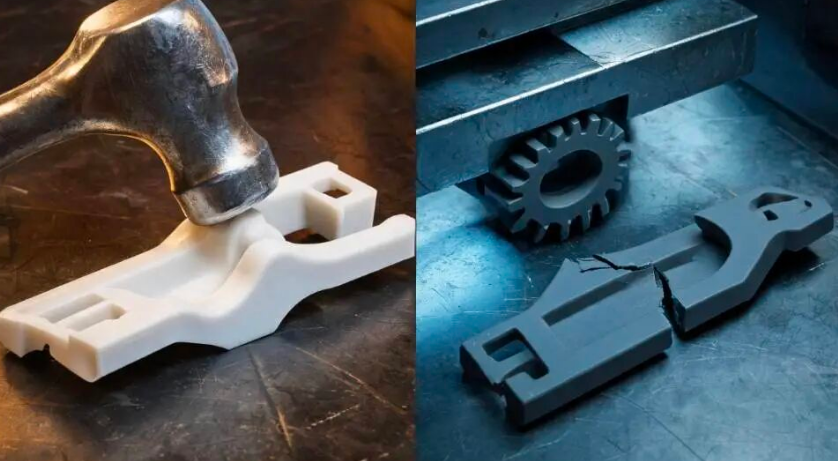
一方は高負荷に耐え、もう一方は衝撃に耐えます。どちらがどちらに取って代わるかという問題ではなく、破壊モードが異なるため、選定基準も異なるのです。
どちらのナイロンも吸湿します。PA6の飽和吸水率は約9.5%に達する一方、PA66は約8.5%です。乾燥状態での強度がどれほど優れていても、吸湿によって機械的性能は低下し、寸法安定性も影響を受けます。
その深刻さは用途に大きく依存します。精密部品は特に脆弱です。材料を適切に乾燥させずに加工すると、成形強度が大幅に低下する可能性があります。完成した部品が湿気から適切に保護されていないと、時間の経過とともに寸法が変化し、顧客からの返品につながる恐れがあります。
耐荷重部品も同じ問題に直面します。吸湿によって剛性と強度の両方が低下し、設計時に組み込まれた安全マージンが消費されてしまいます。
これはPA6とPA66の両方に当てはまる課題であり、ナイロンを扱う者は誰でも真剣に受け止める必要があります。ただし、PA6の方が吸湿量がわずかに多いため、高い寸法精度が求められる用途では、防湿対策がより重要になります。
PA6は融点が低く、加工条件の幅が比較的広いです。一般的に230〜270°C程度の加工温度で十分です。加工や成形が容易であり、材料コストも低いため、中小規模のメーカーでも利用しやすい材料です。
PA66はより厳しい条件を求めます。加工温度は通常280°C以上にする必要があり、溶融温度と金型温度の両方を慎重に制御しなければなりません。加工条件の幅が狭いため、設備やプロセス制御に対する要求が高くなります。原材料も高価であり、アジポニトリル(ADN)の供給が逼迫すると、PA66の価格は急速に上昇する可能性があります。
コスト差はサプライチェーンにも起因します。PA6はモノマー生産が成熟しており供給能力が豊富なため、価格は比較的安定しています。PA66は原材料チェーンがより複雑で供給変動が大きいため、そのプレミアムはブランド力だけでなく、上流産業の構造によって左右されます。
ガラス繊維で強化した場合、PA6はその靭性と費用対効果を維持します。軽負荷の構造部品、一般的なブラケット、電動工具のハウジングなど、「用途に対して十分な性能」を求める場合に最適です。コストを抑えつつ、性能を大幅に向上させることができます。
一方、ガラス繊維強化PA66は、強度と耐熱性を一段上のレベルに引き上げます。荷重たわみ温度は約250°Cに達し、金属部品の代替として有力な候補となります。エンジンブラケット、高温用ギア、耐荷重構造部品などは、エンジニアリンググレードの性能が求められる典型的な用途です。
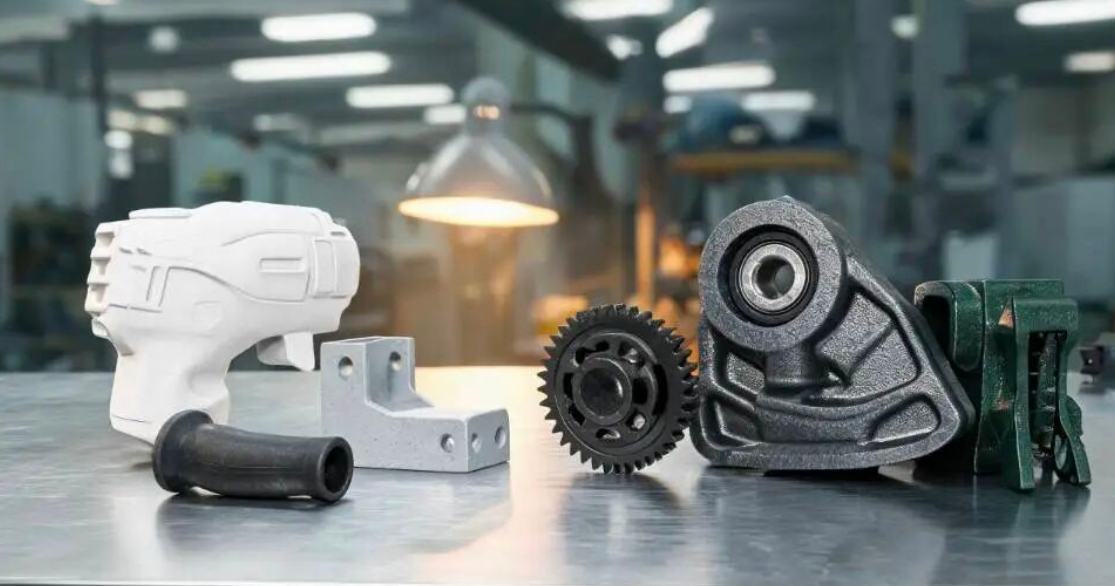
エンジニアリングの世界には「60点の仕事にはPA6を、90点の仕事にはPA66を使え」という言葉があります。少しぶっきらぼうに聞こえるかもしれませんが、材料選定の論理は単純明快です。PA6が劣っているわけではありません。PA66は、その分子構造により、高い剛性と耐熱性が求められる用途において本質的な構造上の利点を持っているに過ぎません。
バージン樹脂はあくまで出発点に過ぎません。実際の材料選定において、性能を真に差別化するのは改質グレードです。
難燃性が求められる電気コネクタには、V-0グレードのPA66が標準的な選択肢です。高い耐衝撃性が必要な自動車用クリップには、強化PA6が驚くほど高い靭性を発揮します。コスト圧力が高い場合には、輸入材料を国産のPA6グレードに置き換えることも一般的な解決策です。
PA66であっても、難燃グレード、ガラス繊維強化グレード、高流動グレードでは性能が劇的に異なる場合があります。そのため、PA6とPA66の比較だけに注目しないでください。グレードのサフィックス(接尾辞)が重要です。
ベース樹脂が方向性を決め、改質が性能を決定します。
では、元の質問に戻りましょう。PA6とPA66の違いは何でしょうか?
その違いは、分子鎖構造、結晶化度、約40°Cの融点の差、そして強度と靭性のバランスの違いにあります。
最終的に、材料選定は以下の3つの質問に集約されます。
連続的な高温環境下での用途では、PA66のより高い融点と結晶化度が、PA6では代替できない明確な利点となります。
高荷重や高剛性が求められる場合はPA66が優位です。耐衝撃性や靭性が必要な場合は、PA6の方が適していることが多いです。想定される破壊モードが方向性を決定します。
室温かつ低荷重でコスト効率が重視される用途では、PA6で十分な場合がほとんどです。高温かつ高荷重で高い剛性が求められる用途では、PA66は贅沢品ではなく、構造上必要不可欠なものとなります。
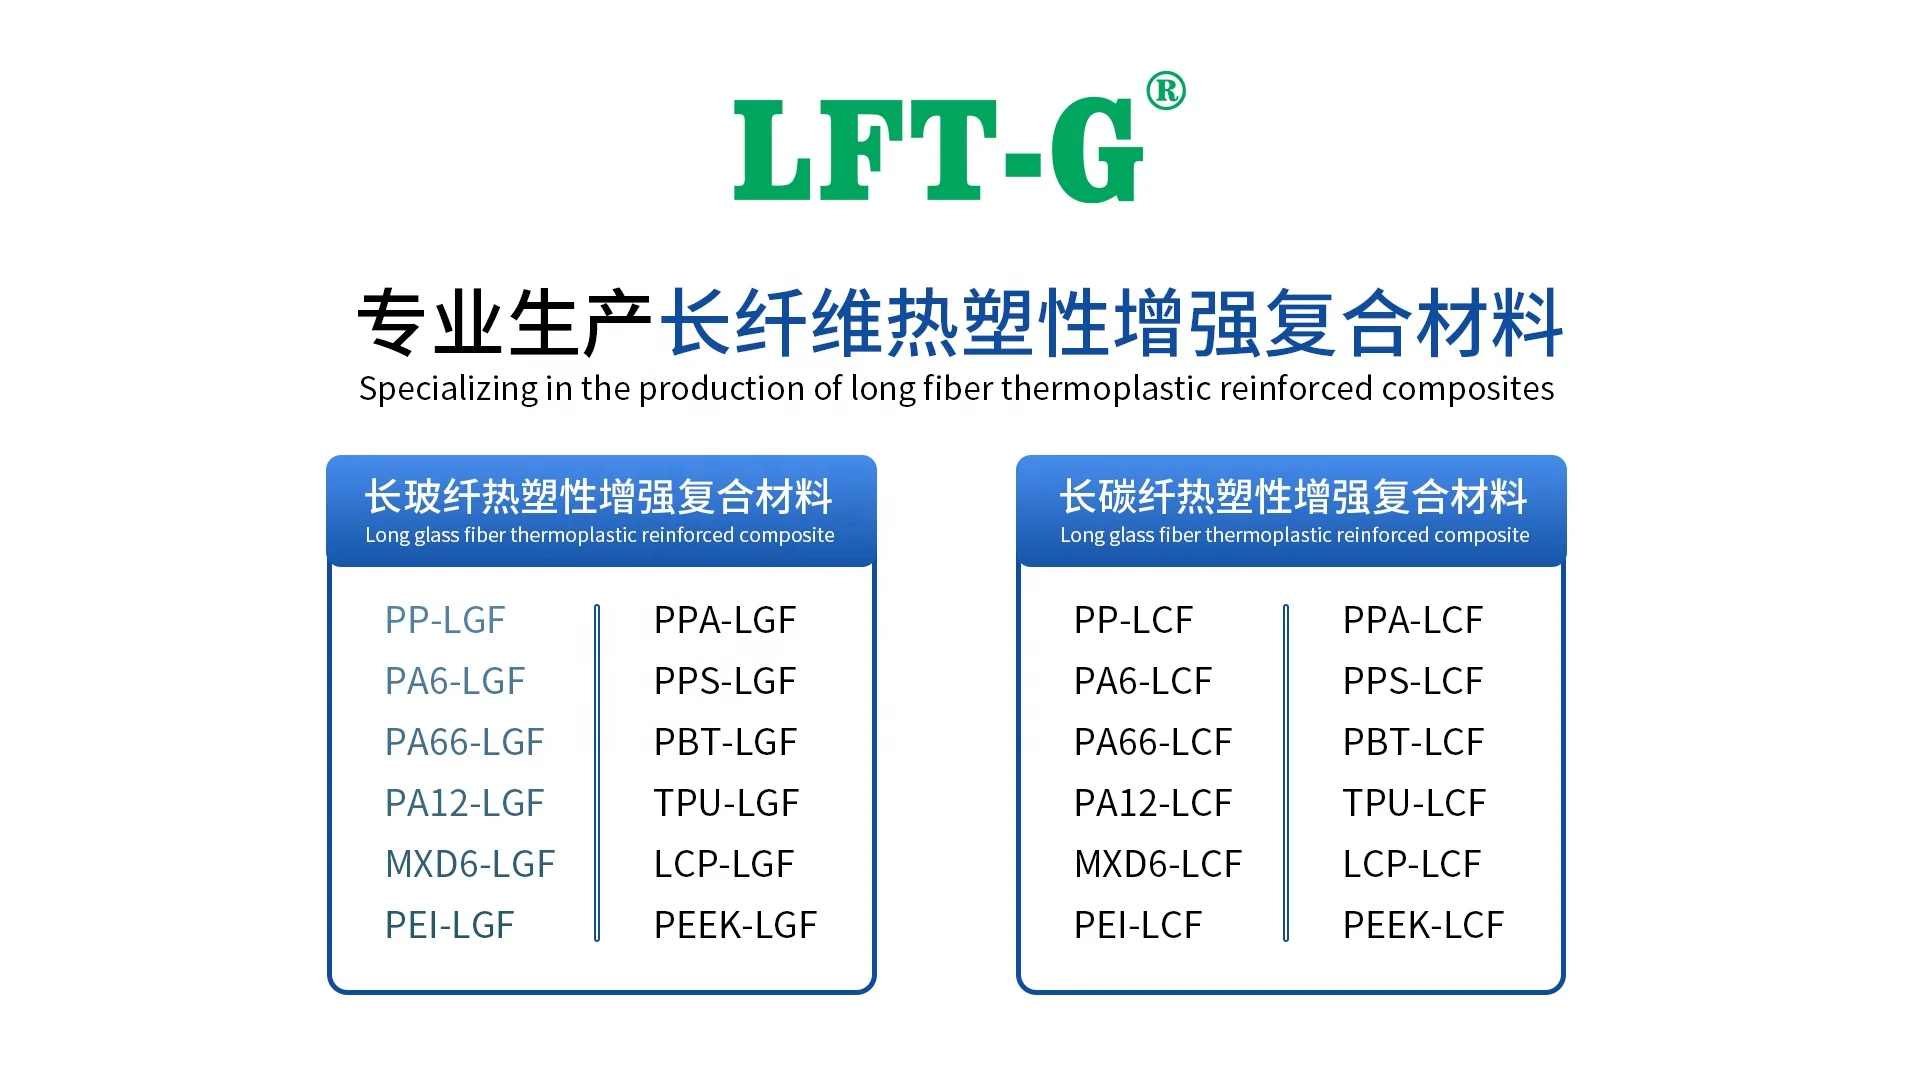
LFT-Gは長繊維強化熱可塑性樹脂材料を専門としており、ガラス繊維や炭素繊維で強化されたPA6およびPA66の全グレードに加え、難燃グレードや高靭性グレードも取り揃えています。当社の材料は、汎用部品から高温・高負荷部品まで幅広い用途をカバーしています。
どの材料が用途に適しているかお悩みですか?使用条件、性能要件、加工パラメータをお送りください。当社の技術チームが、結晶化度、吸湿性、改質オプションなどの要素に基づき、最適な材料ソリューションを評価します。サンプル請求も承っておりますので、実際の試験データで材料の適合性をご確認いただけます。
フォローする :


-- 最新のトピックで最新情報を入手する
 Eメール
 日本語
 English
 français
 Deutsch
 русский
 italiano
 español
 português
 العربية
 한국의
 中文