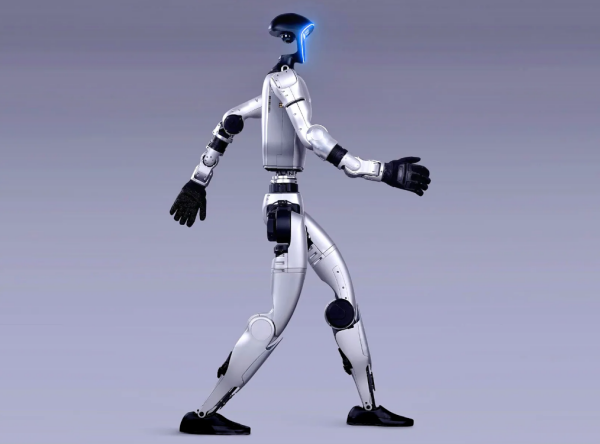
ヒューマノイドロボットには、数百もの構造部品や伝達部品が使用されています。業界全体で、材料選定における2つの間違いが繰り返し発生しており、どちらも大きなコストを招く可能性があります。
特殊材料が必要な場面でコストを削減してしまうこと
—例えば、モーター付近のブラケットにPA66-GF30を使用すると、長時間の高温暴露下でクリープ変形、寸法変化、位置ずれを引き起こす可能性があります。
特殊材料が実際には不要な場所で使用してしまうこと
—例えば、非荷重のハウジングにPEEKを使用する場合です。材料性能が用途に対して過剰であり、BOMコストが劇的に増加する可能性があります。
PPA(ポリフタルアミド)は、一般的に「高温ナイロン」として知られており、これら2つの極端な例の中間に位置します。単なる「高価なナイロン」でも「安価なPEEK」でもありません。材料選定において、明確に定義された独自の立ち位置を持っています。
本記事では、PPAが適しているのはどのような場所か、どの部品がPPAに適しているか、どこで使用すると過剰スペックになるか、さらにその加工ウィンドウと重要な検証要件について詳しく解説します。
PPAは半芳香族ポリアミドです。脂肪族分子鎖を主成分とするPA6やPA66などの従来のナイロンとは異なり、PPAにはテレフタル酸やイソフタル酸などの芳香族二塩基酸セグメントが組み込まれています。
剛直なベンゼン環と極性基密度の低下により、以下の3つの変化が同時に起こります。
| 特性 | PA66 | PPA-LGF | 傾向 |
|---|---|---|---|
| 融点 | 約260°C | 320–350°C | 大幅に上昇 |
| 長期使用温度 | 約100–120°C | 150–180°C | 30–50°C上昇 |
| HDT(1.82 MPa) | 約240–250°C | 308°C | 上昇 |
| 平衡吸水率(23°C / 50% RH) | 約2% | 約0.3% | 約1/4に低減 |
| 加工前の水分含有量 | ≤0.20% | ≤0.01% | はるかに厳しい要件 |
動作条件に基づき、PPAは以下の4つの重要な高付加価値アプリケーション領域を提供します。
モーター周辺の連続使用温度は、一般的に80~120°Cの範囲です。従来の強化ナイロンは、この温度範囲での長期使用においてクリープや寸法変化が発生する可能性がありますが、センサーブラケットの配置精度は校正結果に直接影響します。
高い荷重たわみ温度(HDT)と低い吸水性を備えたPPAは、これらの用途に適した材料です。
PPAの最も確立された用途の一つがSMTコネクタです。この材料は、ピーク温度が約260°Cに達する鉛フリーリフローはんだ付けに、膨れや変形を起こすことなく耐える必要があります。はんだ付け後も、湿度の高い環境下で安定した接触間隔を維持しなければなりません。
同様の要件は、ロボットの電子制御コンパートメント内のコネクタ、高電圧コネクタ、およびPCBサポート部品にも適用されます。
これは近年、PPAの用途として最も急速に成長している分野の一つです。長繊維ガラス強化PPAは、引張強度で240 MPaを超え、密度は約1.56 g/cm³であり、密度比較に基づくとアルミニウムより約40%軽量化できます。
重要な価値は単なる絶対的な強度ではなく、軽量化によってモーターへの負荷が軽減されるという一連の利点にあります。
巧緻ハンドアクチュエータは通常、短いストローク、高い往復周波数、および厳しいクリアランス要件を伴います。これにより、耐摩耗性と寸法安定性の両方が同時に求められます。
これらの部品の材料選定においては、初期の材料特性だけに頼るのではなく、繰り返しの往復サイクル後の寸法保持性を重要な評価基準とする必要があります。
ここがPPAで最も誤用されやすい点です。強化PPAは高い強度と剛性を備えていますが、本質的な自己潤滑性はありません。その耐摩耗性および摩擦係数は、一般的にPEEKやPOMよりも劣ります。
ジョイント内部の摩擦ペア(ベアリング、ギアの噛み合い面、ブッシュなど)において、「強度は十分である」という想定だけでPPAを選択すると、摩耗やクリアランスの増大が比較的早く発生する可能性があります。
摩擦インターフェースにはPEEKまたはPEEK+PTFEシステムの方が適しており、軽荷重で低騒音が求められる部品にはPOMを検討できます。PPAは荷重を支える構造部に使用すべきであり、摩擦インターフェースには不向きです。
PPAの吸水率はPA66よりもはるかに低いですが、耐湿性があるわけではありません。0.3~0.5%の吸水率は、50 mmの範囲で約0.15~0.25 mmの寸法変化に相当します(寸法変化が比例すると仮定した工学的推定)。
ジョイントの嵌合部品やギアの中心間距離などの用途では、この程度の寸法変化で組み立て時のクリアランスが消費されてしまう可能性があります。
PEEKとPPAの価格差は数倍になることがあります。段階的な材料選定によるコスト削減の論理は、PEEKを全面的に置き換えるのではなく、真に必要とされる用途に限定して使用することです。
PPAの加工ウィンドウはPA66よりもはるかに狭いです。同じグレードであっても、加工条件が異なれば性能が大きく異なる部品になる可能性があります。
| 工程 | 管理の方向性 | 管理不十分による結果 |
|---|---|---|
| 乾燥 | 除湿乾燥が不可欠です。水分含有量をPA66よりもはるかに厳しく、露点約−40°Cまで低減させる必要があります。 | 高温での加水分解による鎖切断 → 部品の脆化、シルバーストリーク(銀条)、気泡の発生 |
| 溶融温度 | 従来のナイロンよりも高く設定し、特定の材料システムに従って設定してください。推奨される上限を超えないようにしてください。 | 低すぎる → 可塑化不足、高すぎる → 熱酸化劣化および変色 |
| 滞留時間 | 可能な限り短くし、分単位で管理してください。 | 分子量の低下および黒点(ブラックスペック)の発生 |
| 金型温度 | 特に精密部品の場合、高い金型温度が前提条件となります。 | 金型温度が低い → 結晶化不足 → 後収縮、反り、寸法ドリフト、表面光沢の低下 |
| 保圧 | 肉厚に応じて適切な中間範囲内に保ち、過充填を避けてください。 | 高すぎる → 残留応力、低すぎる → ヒケおよびボイド |
| アニール(焼きなまし) | 精密部品には、成形後の応力除去アニールが推奨されます。 | 残留内部応力 → 組み立て後の経時的な変形 |
| 再生材 | 再生材の混合比率を管理し、加工前に材料を再度十分に乾燥させてください。 | 累積的な分子量低下。高い信頼性が求められる部品には推奨されません。 |
半結晶性材料の場合、結晶化度は金型温度に強く影響されます。金型温度が低すぎる状態で成形された部品は、脱型直後は問題ないように見えても、組み立て後に寸法が変化し続ける可能性があります。
「PPAの寸法不安定性」に関する苦情の多くは、実際には材料ロットのばらつきではなく、金型温度の不足に起因しています。
ガラス繊維や炭素繊維強化を行うと、流動方向と直角方向の収縮差が大きくなることがあります。繊維の配向は、ゲート位置やせん断速度の影響も受けます。
これらの部品については、流動解析を実施し、適切な収縮補正を金型設計に組み込む必要があります。成形パラメータを調整するだけでは、部品を公差内に収めるには不十分な場合があります。
タグ :
フォローする :


-- 最新のトピックで最新情報を入手する
 Eメール
 日本語
 English
 français
 Deutsch
 русский
 italiano
 español
 português
 العربية
 한국의
 中文