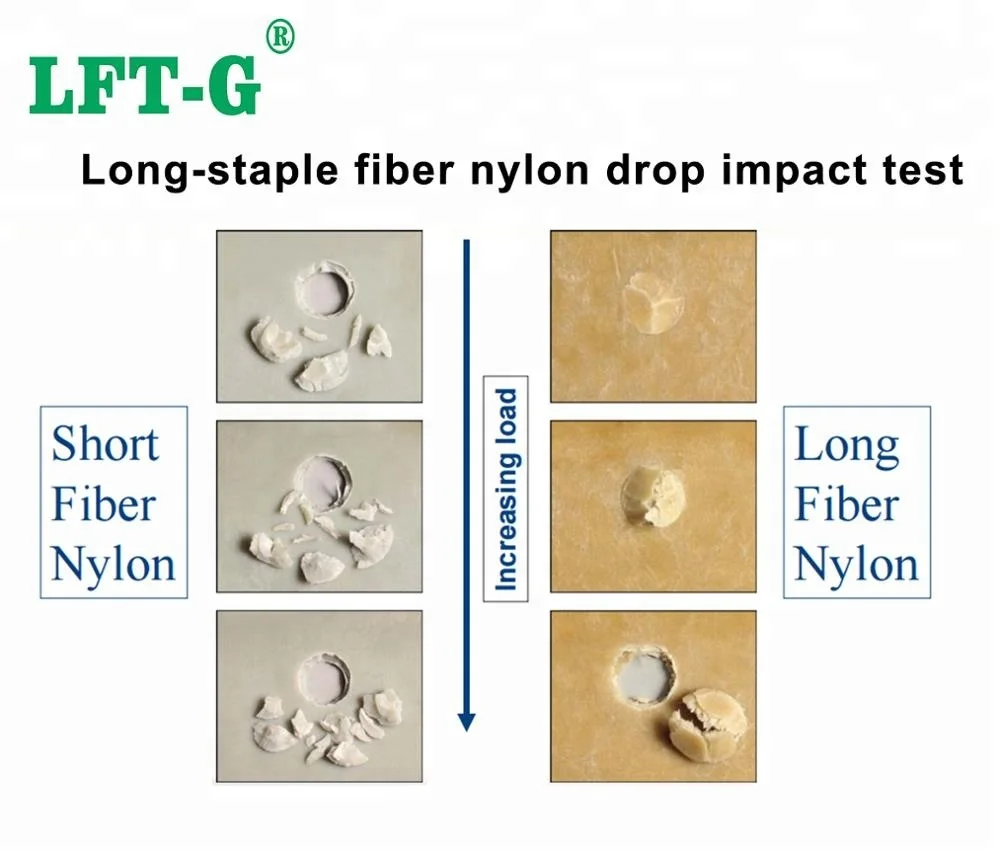
同じPA66配合、同じ従来型の短ガラス繊維含有量であるにもかかわらず、射出成形品の引張強度は圧縮成形品の半分しかない。
材料エンジニアは困惑していた。原材料と繊維含有量が全く同じなのに、なぜ性能にこれほど大きな差が生じるのだろうか?
答えはたった2つの言葉に集約される。繊維の長さ。
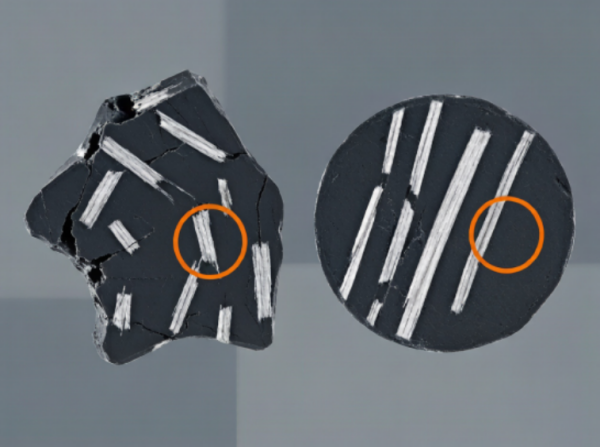
射出成形中、スクリュー内部の高速せん断力により、ガラス繊維は平均長さわずか200~400μm対照的に、より穏やかな圧縮成形プロセスでは、ガラス繊維が長さを保持することができます。2~4mm、あるいはそれ以上の長さ。
ガラス繊維の強化効果は基本的に繊維のアスペクト比(L/D)繊維が長く、アスペクト比が高いほど、樹脂マトリックスと繊維の間で応力がより効率的に伝達され、最終的に複合材料の強度上限が引き上げられる。
この加工方法は繊維を切断する。繊維の長さが性能の上限を決定する。
1965年、ケリーとタイソンは単繊維引き抜きモデルを提唱し、これは以来、繊維強化複合材料の理論的基礎の一つとなっている。その中心となる方程式は驚くほど単純である。
どこσc複合材料の強度は、σmマトリックスの強度は、Vfは繊維体積率であり、の繊維の強度です。
繊維の長さが応力伝達に及ぼす影響を測定します。L > Lcηは1に近づく。L ηは急激に減少する。
繊維の配向の影響を測定します。完全に整列した繊維の場合、η₀ = 1、平面内でランダムに分布している場合、η₀ = 0.375、3次元ランダム分布の場合、η₀ = 0.2となります。
繊維とマトリックスの界面におけるせん断応力は、マトリックスから繊維へ効果的に荷重を伝達するために、十分な長さの埋め込み繊維にわたって作用する必要がある。
どこdは繊維の直径であり、τは界面せん断強度である。
ガラス繊維強化PA66の例
σf ≈ 3400 MPa | d ≈ 13 μm | τ≒30MPa
Lc ≈ 740 μm
ケリー・タイソンモデルでは、τ臨界繊維長を決定するLC界面せん断強度が高いほど、臨界繊維長は短くなり、より短い繊維でもより効果的に荷重を支えることができる。
例えば、ガラス繊維強化PPの場合、PP-g-MAH界面接着性を大幅に向上させ、臨界繊維長を短縮することができる。
多くの調合業者は主にガラス繊維含有量(重量%)見下ろしながら繊維長これは、繊維強化プラスチックに関する最大の誤解の一つです。
根本的な違いは長繊維ガラス(LGF)そして短繊維ガラス(SGF)したがって、重要なのは単に繊維含有量だけではなく、加工後も十分な繊維アスペクト比を維持できる能力である。
| 成分 | 投与量 | 関数 |
|---|---|---|
| PA66 | 主要コンポーネント | マトリックス |
| 短繊維ガラス | 二次成分 | 強化 |
| PA対応ガラス繊維サイジング | 必要に応じて | 界面改質 |
| マトリックス | 推奨カップリングシステム | 機構 |
|---|---|---|
| PP / PE | PP-g-MAH | ポリオレフィンマトリックスとガラス繊維間の界面結合を改善する |
| PA / PET | マトリックス対応ガラス繊維サイジング | 繊維とマトリックスの接着性を向上させる |
| エポキシ | エポキシシラン | エポキシマトリックスとの化学反応を促進する |
チェック実際の繊維長破断面のSEM分析により、過剰な繊維破断が明らかになることがある。
ガラス繊維の直径、表面処理、スクリュー回転速度、および加工温度を確認してください。
繊維の過剰な負荷は、分散不良と凝集ストレス集中点を作り出す。
繊維の量が多いからといって、必ずしも性能が向上するとは限らない。
真の目的は、十分な繊維長を維持し、繊維とマトリックスとの強固な界面を構築することで、繊維が効果的に荷重を支えられるようにすることである。
PP-LGFやPA66-LGFから高性能LCFソリューションまで、当社の技術チームはお客様の用途に最適な繊維長、繊維含有量、ポリマーマトリックスの選定をお手伝いいたします。
材料の要件についてご相談くださいフォローする :


-- 最新のトピックで最新情報を入手する
 Eメール
 日本語
 English
 français
 Deutsch
 русский
 italiano
 español
 português
 العربية
 한국의
 中文